Integración de un detector de metales de cinta: guía para líneas de alimentos
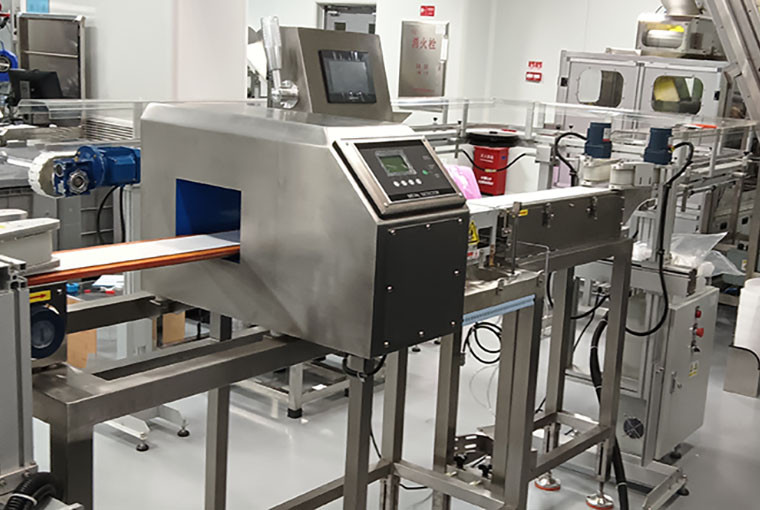
La mayoría de las quejas sobre sensibilidad que recibimos de los fabricantes de alimentos no tienen nada que ver con el cabezal de detección. El cabezal funciona bien. Lo que falla es la integración.
Un detector de metales para cinta transportadora es un circuito de cinco etapas: transporte del producto, detección, procesamiento de la señal, rechazo de los envases no conformes y salida hacia la siguiente máquina. Si un eslabón se debilita, aparecen los dos modos de fallo a la vez: la contaminación se cuela y el producto bueno llena el contenedor de rechazos durante todo el turno.
Así es como hay que planificarlo: dónde debe situarse el detector, cuánto espacio libre necesita, cómo cambia la respuesta el envase y cómo demostrar en una auditoría que el circuito funciona.
Paso 1: decida dónde debe ir el detector antes de comprarlo
La ubicación es una decisión de HACCP antes que un problema de ingeniería. Recorra la línea y marque dónde puede entrar metal de forma realista: mezcladoras, cortadoras, equipos de reducción de tamaño, tamices, cabezales de llenado y cualquier puesto donde los operarios manejen herramientas. Esos riesgos definen sus puntos críticos de control. La mayoría de las plantas acaba con dos puntos de inspección, no con uno:
● Aguas arriba, en material a granel o materia prima — detecta los fragmentos cuando la cantidad rechazada aún es pequeña y el origen todavía puede rastrearse hasta una sola máquina.
● Al final de la línea, tras el sellado — el último punto de control antes de que el producto salga de su ámbito de control, y en el que se centran los auditores del retail.
Y una norma que se suele ignorar: nunca monte el cabezal en una pendiente ascendente, en una pendiente descendente ni inmediatamente después de una curva. El producto vuelca, el espaciado se pierde y la señal se convierte en ruido.
Deje que el material del envase decida el punto de inspección
Aquí es donde los proyectos de integración fallan con más frecuencia. Dos materiales que en el estante parecen casi idénticos se comportan de forma completamente distinta dentro del campo de detección.
Film metalizado —la capa brillante de la mayoría de los envases de snacks y café— lleva un recubrimiento de aluminio depositado en fase vapor de una fracción de micra de espesor: conductor, pero de forma débil e irregular. Un detector de metales multifrecuencia para cinta transportadora perfila esa señal del envase y la suprime, de modo que todavía puede inspeccionar después del sellado.
Papel de aluminio sólido —tapas de aluminio, sobres de laminado de aluminio, barras envueltas en aluminio— se comporta como un conductor continuo y blinda el producto frente a un campo convencional de bobina equilibrada. No se puede resolver ajustando parámetros; hay que diseñar sorteándolo.
Material del envase frente al punto de inspección recomendado
| Envase | Comportamiento en el campo | Dónde inspeccionar | Configuración SameGram |
Film transparente, PE/PP, cartón, vidrio, producto sin envasar | Prácticamente transparente | Al final de la línea, tras el sellado | |
| Film metalizado (snacks, café, productos en polvo) | Señal conductora débil y variable | Al final de la línea: se requiere supresión multifrecuencia | |
| Papel de aluminio sólido / laminado de aluminio | Blinda el producto; la detección convencional queda anulada | En material a granel antes del sellado, o un detector apto para aluminio al final de la línea | Inspección a granel aguas arriba + detector para envases de aluminio DD-220 |
| Polvos secos y granulados en caída libre | Flujo por gravedad, sin cinta disponible | En el tubo de caída, antes de la llenadora |
Conclusión práctica: especifique pensando en el envase que utilizará dentro de dos años, no en el que tiene hoy en la línea. Añadir un punto de detección a una línea terminada cuesta mucho más que preverlo en la fase de diseño.
Paso 2: dimensione la zona libre de metales antes de construir la cinta
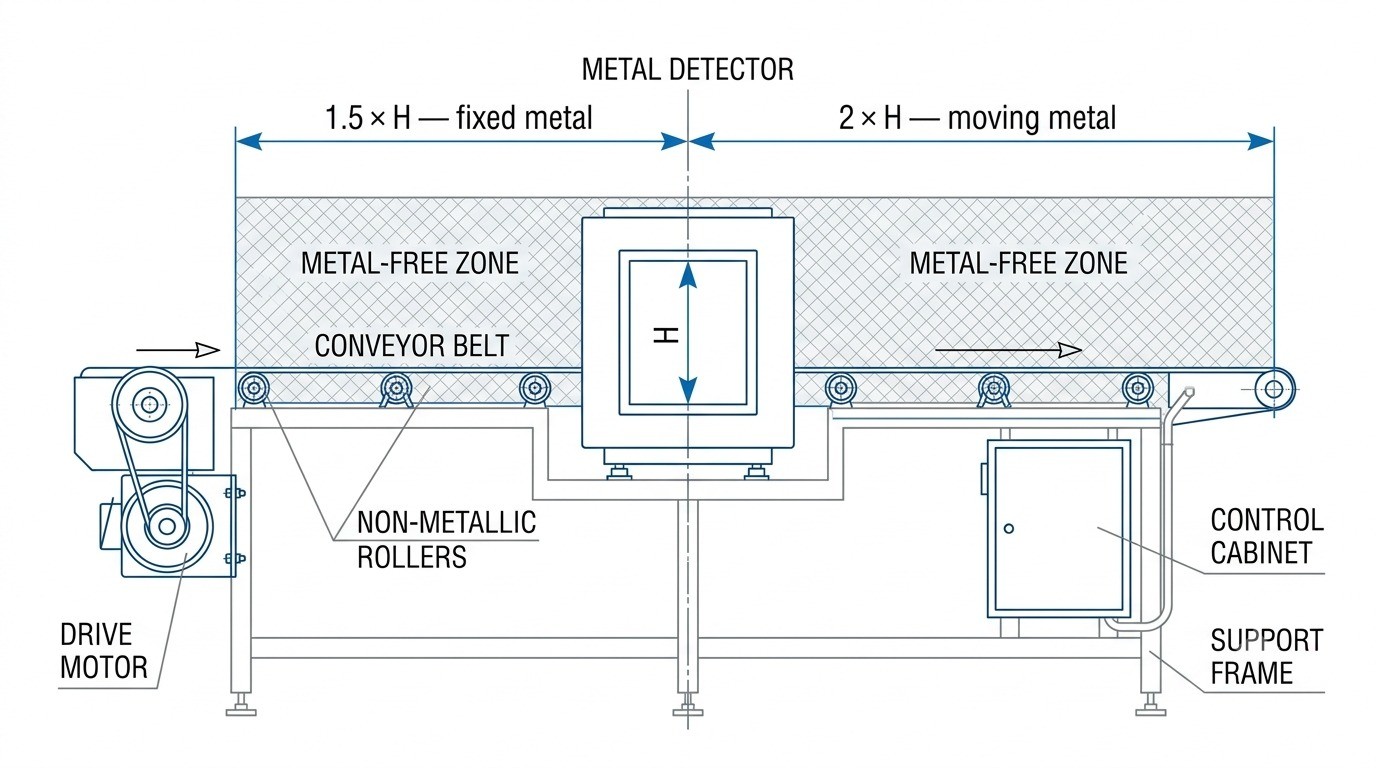
El campo de la apertura se extiende mucho más allá de la abertura física. Cualquier metal dentro de él —un rodillo, un alojamiento de rodamiento, un soporte, el bastidor de la siguiente máquina— reduce la sensibilidad del detector o genera señales fantasma. La regla establecida es:
● ≈ 1,5 × la altura de la apertura de espacio libre a cada lado para estructuras metálicas fijas.
● ≈ 2 × la altura de la apertura para metales móviles: rodillos, ejes de transmisión, brazos de rechazo.
Por eso una cinta de inspección mide entre 2 y 4 metros, y no solo el ancho del cabezal. Reserve el espacio en el suelo desde el principio. Dentro de la zona:
● Cinta: PU, PVC o plástico modular de grado alimentario; nunca metálica, reforzada con alambre ni empalmada con grapas metálicas.
● Herrajes: rodillos no ferrosos cerca de la apertura; motores, reductores y armario eléctrico fuera de la zona.
● Bastidor: acero inoxidable 304 rígido. Un bastidor que flexiona transmite vibración a las bobinas, y la vibración se lee como ruido: le cuesta exactamente la sensibilidad al acero inoxidable por la que pagó.
● Instalación eléctrica: toma de tierra correcta y cableado apantallado; mantenga los variadores de frecuencia y los circuitos de soldadura bien alejados.
● Apertura: dimensione según el producto, no según la cinta. La sensibilidad disminuye a medida que crece el área de la apertura, así que el espacio libre que no se usa es sensibilidad que se tira.
Paso 3: sincronice velocidad, espaciado y temporización del rechazo
La detección es un problema de temporización. El envase debe permanecer en el campo el tiempo suficiente para ser leído, y el rechazador debe actuar cuando ese envase —y solo ese— esté delante de él. Tres variables deben coincidir:
1. Velocidad de la cinta. Las cintas más rápidas acortan el tiempo de permanencia, y los contaminantes pequeños o de baja conductividad son los primeros en pasar desapercibidos. Los detectores de cinta SameGram funcionan a 25 m/min como estándar, con velocidades ajustables y personalizadas: adapte la velocidad de la línea a la capacidad de detección en lugar de suponer que el detector dará la talla.
2. Espaciado del producto. Los envases que se tocan se leen como un solo objeto, de modo que el rechazador elimina dos o tres unidades en lugar de una. Las guías y una alimentación dosificadora se amortizan con el rendimiento que recuperan.
3. Retardo de rechazo. Acciónelo mediante la realimentación del encoder, no con un temporizador fijo, y añada un sensor de confirmación aguas abajo para que el sistema sepa que el envase realmente ha salido de la cinta.
Paso 4: elija el rechazador según el envase, no según el presupuesto
Un detector sin un rechazador adecuado es una alarma cara. Elija según el comportamiento físico del envase:
| Tipo de producto | Rechazador recomendado | Motivo |
Bolsas ligeras, envases tipo almohada, productos de baja densidad | Chorro de aire | Sin contacto y muy rápido |
| Cajas y productos envasados de hasta 1 kg | Aleta / brazo oscilante | Alta cadencia, barrido limpio y repetible |
| Productos pesados en caja o rígidos | Empujador de alta resistencia | Fuerza suficiente para la masa sin alterar los envases vecinos |
| Productos blandos, gruesos o frágiles | Doble aleta de elevación y salida | Manipulación suave, sin aplastamiento |
Bolsas planas y finas y sobres | Caída de cinta | Las varillas neumáticas de elevación manejan envases planos que los chorros de aire no pueden mover de forma fiable |
Sea cual sea su elección, el contenedor de rechazos debe poder cerrarse con llave y estar controlado por personal autorizado, con acceso restringido al departamento de calidad. Es una exigencia directa de BRC e IFS, y una de las primeras cosas que un auditor comprueba físicamente.
Paso 5: conecte el detector a la red de datos de su planta
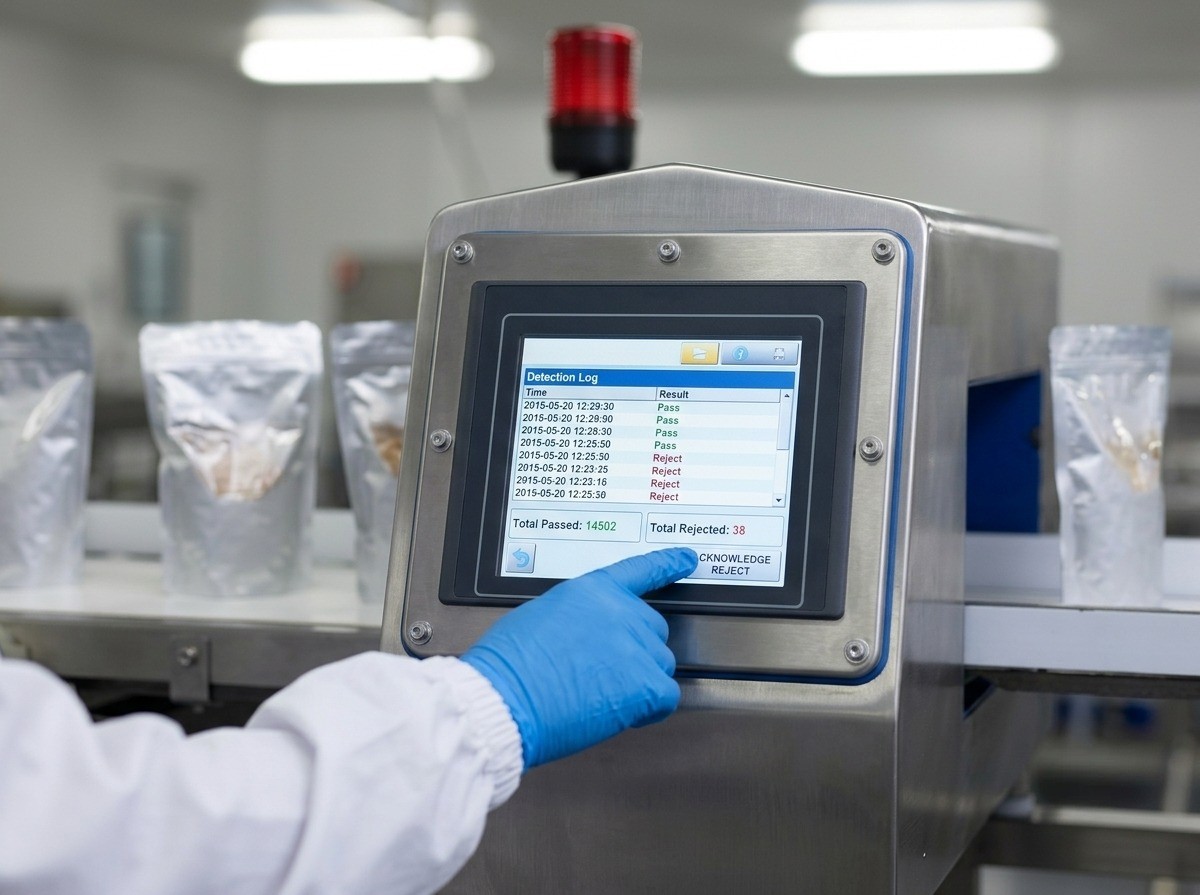
En una línea automatizada, un punto de inspección que solo emite un pitido es una laguna de cumplimiento. Todos los detectores de metales para cinta SameGram se suministran con E/S estándar, RS-232/RS-485 y Ethernet, además de OPC y Profinet opcionales para la integración directa con MES/ERP. Así obtiene eventos de rechazo con marca de tiempo vinculados al lote y al turno, sensibilidad bloqueada tras un control de acceso por nivel de usuario y registros de verificación exportables, en lugar de un portapapeles en un cajón.
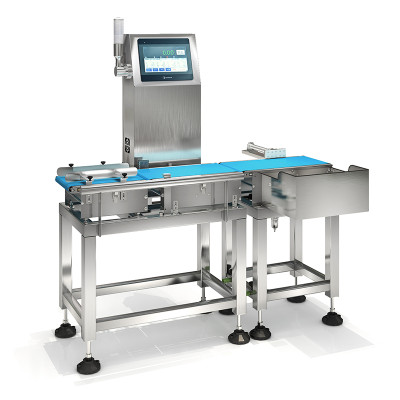
Cuando el espacio en planta es reducido, el Sistema combinado de báscula de control y detector de metales SCM-4530L2 reúne ambas comprobaciones en un mismo bastidor: pesaje de 1–2.000 g con ±0,3–1 g, velocidad de cinta de 5–28 m/min, acero inoxidable 304, 100 recetas almacenadas y rechazadores independientes para fallos de peso y de metal, de modo que un envase con peso insuficiente y un envase contaminado nunca acaban en el mismo contenedor.
Paso 6: ponga en marcha, valide y siga validando
La puesta en marcha no es «se ha encendido». Verifique la velocidad de la cinta, confirme el retardo de rechazo a cada velocidad que vaya a utilizar realmente, compruebe el espaciado con el rendimiento real y ajuste la sensibilidad con producto auténtico sobre la cinta, no con la cinta vacía. Después mantenga la rutina:
● Prueba de tres esferas con piezas certificadas de acero ferroso, no ferroso e inoxidable, cada dos a cuatro horas, además del arranque, el cambio de formato y el final de la producción. El acero inoxidable es el más difícil de detectar, así que marca su límite real de detección.
● Prueba a través del envase, en la posición más desfavorable —centro de la apertura, centro del producto, allí donde la intensidad del campo es menor—.
● Un plan de actuación escrito para los fallos, que incluya la cuarentena hasta la última prueba superada.
● Sensibilidad declarada en la máquina —por ejemplo, Fe Φ0,8 mm, No-Fe Φ1,2 mm, SUS Φ1,5 mm en un DD-390—. Las cifras publicadas ganan siempre a la «alta sensibilidad».
Su auditoría hereda la documentación de su proveedor, así que la certificación importa. Los detectores de metales para cinta SameGram cuentan con certificación independiente:
● Certificación EMC + MD + LVD → — Compatibilidad electromagnética, Directiva de Máquinas y Directiva de Baja Tensión.
● Certificación RoHS → — Restricción de sustancias peligrosas, exigida por la mayoría de los programas del retail.
Trabaje con SameGram en la integración de su línea
SameGram es un fabricante de alta tecnología especializado en pesaje dinámico de control, detección de metales y sistemas de inspección inteligentes para la producción de alimentos, productos farmacéuticos, logística y cosmética. Nuestro equipo de I+D aporta más de 16 años de experiencia y múltiples patentes, cada máquina se fabrica en nuestra fábrica de 4.000 m², y más de 5.000 líneas de producción en todo el mundo funcionan con equipos SameGram, respaldados por una garantía de 12 meses y asistencia técnica de por vida.
Como nuestros detectores, rechazadores y básculas de control se diseñan sobre una misma plataforma modular, las dudas de integración las responde quien ha construido los tres. Descubra la gama de detectores de metales para cinta transportadora, consulte todas las soluciones de inspección y pesaje o lea más sobre cómo trabajamos.
Envíenos su producto. Le enviaremos el informe de sensibilidad.
La inspección industrial no se puede especificar solo con una hoja de datos. Envíenos su producto real con su envase real y nuestro equipo de aplicaciones lo probará en la configuración correspondiente; después le devolverá un informe de sensibilidad documentado para hierro, no ferroso y acero inoxidable, sin coste y antes de que se comprometa a nada.
Preguntas frecuentes
¿Cuánto espacio necesita un detector de metales para cinta transportadora?
Aproximadamente 1,5 × la altura de la apertura de espacio libre de metales a cada lado para estructuras fijas, y unas 2 × para metales móviles; en la práctica, una cinta de inspección de 2 a 4 metros, no solo el ancho del cabezal.
¿Puedo inspeccionar productos envasados en papel de aluminio?
El film metalizado, sí: tras el sellado, mediante supresión multifrecuencia. El aluminio sólido requiere inspección a granel antes del sellado, o un detector apto para aluminio como el serie DD-220.
¿Un detector independiente o un sistema combinado con báscula de control?
Si el espacio es reducido y ya se prevé instalar una báscula de control, conviene un equipo combinado como el SCM-4530L2. Si las dos comprobaciones corresponden a puntos distintos del proceso, manténgalas separadas.
Detectores de metales más vendidos de SameGram
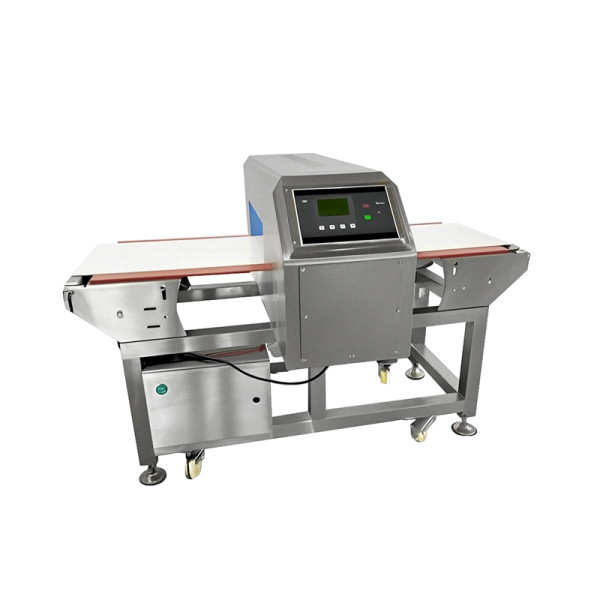
El DD-720 es un detector de metales para cintas transportadoras con una sensibilidad inigualable, ideal para la industria alimentaria y farmacéutica.
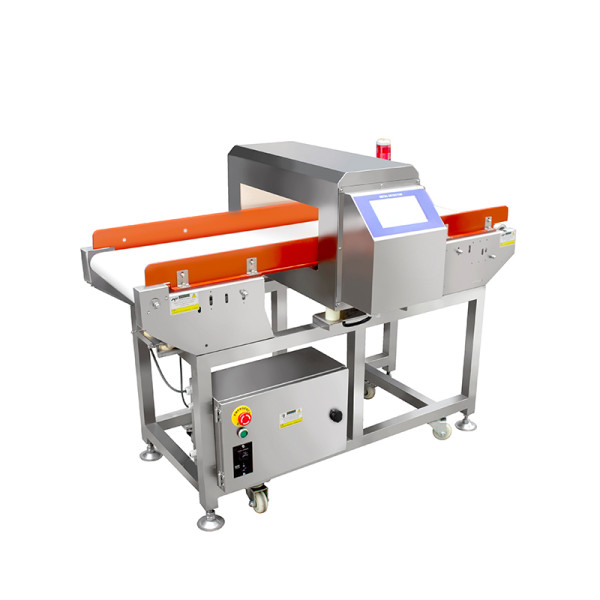
La serie DD-500 es un detector de metales avanzado para cintas transportadoras que utiliza un control inteligente mediante pantalla táctil. Ideal para la producción de alimentos y otros usos.
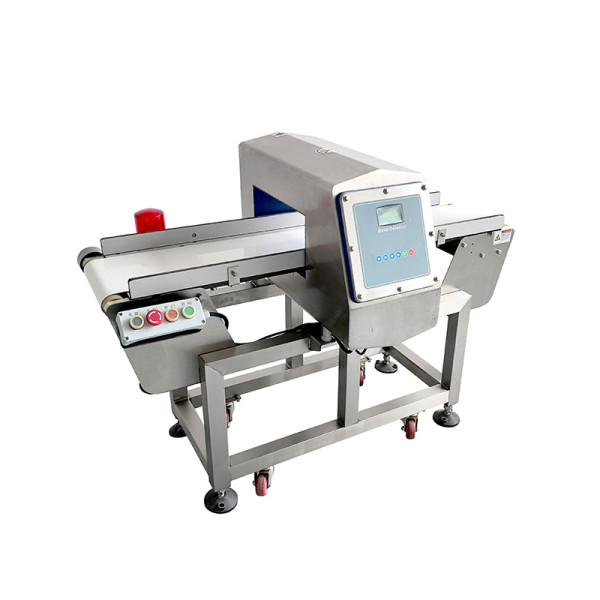
Detector de metales personalizable para cintas transportadoras con doble frecuencia, alta sensibilidad y fuerte resistencia a las interferencias.
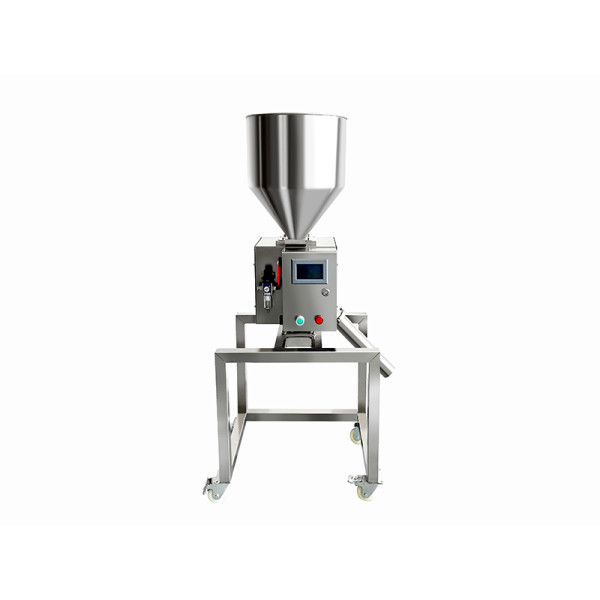
El separador de metales por gravedad HC-700 puede realizar una eliminación de metales precisa, higiénica y sellada de materiales a granel (granos, etc.).
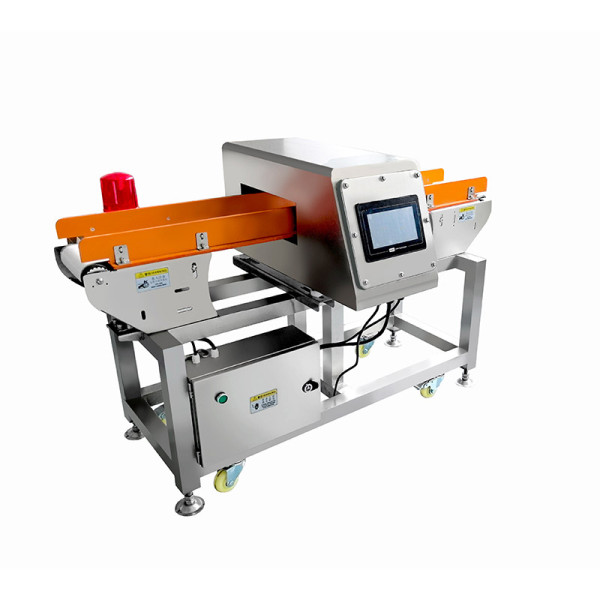
El DD-220 es un detector de metales para cintas transportadoras de alimentos diseñado para envases de papel de aluminio, con alta sensibilidad y fácil integración.