Fallo de rechazo en básculas de control dinámicas: diagnóstico y soluciones
1. Introducción: el alto coste de no rechazar envases con peso incorrecto
En las líneas de envasado modernas de alta velocidad —tanto en la industria alimentaria, farmacéutica, de envasado químico como de bienes de consumo—, la báscula de control dinámica constituye la última barrera del control de calidad. Estos sistemas de inspección automática funcionan de forma continua a velocidades superiores a varios cientos de envases por minuto y garantizan que cada producto que sale de la planta cumpla estrictamente el peso nominal, la normativa de metrología legal y las declaraciones de la etiqueta.
Sin embargo, la tecnología de células de carga más sofisticada resulta inútil si el mecanismo de rechazo no actúa. Imagine una línea de gran volumen en la que un envase con llenado insuficiente o excesivo pasa por la cinta de pesaje, activa una señal de fuera de tolerancia en la interfaz hombre-máquina (HMI) y continúa avanzando sin impedimento. Las consecuencias son inmediatas y graves: costosas mermas por sobrellenado, sanciones de distribuidores que dañan la marca, posibles retiradas de lotes y severas penalizaciones por incumplimiento.
En SameGram hemos dedicado años de excelencia en ingeniería a perfeccionar la inspección de peso en línea y la tecnología de clasificación automática. Sabemos que, cuando el mecanismo de rechazo de una báscula de control deja de funcionar correctamente, los equipos de mantenimiento de planta no pueden permitirse horas de pruebas y errores. Esta guía de campo ofrece a ingenieros de mantenimiento, operarios y responsables de calidad un marco de diagnóstico estructurado, paso a paso, para identificar, aislar y resolver de forma rápida y definitiva los fallos de rechazo en básculas de control dinámicas.
2. Anatomía de un sistema de rechazo dinámico
Para diagnosticar eficazmente un fallo de rechazo, primero hay que comprender cómo funciona la cadena de ejecución. Una báscula de control dinámica en línea moderna depende de una secuencia perfectamente sincronizada de eventos mecánicos, eléctricos, neumáticos y de software:
● Detección & procesamiento de la señal de peso: El producto entra en la cinta de pesaje y pasa sobre una galga extensométrica de alta precisión o una célula de carga de compensación electromagnética de fuerza (EMFR). El procesador digital de señales (DSP) filtra las vibraciones ambientales y compara el peso medido con los umbrales de aceptación superior e inferior predefinidos.
● Seguimiento de posición & disparo de temporización: Un sensor fotoeléctrico o un encoder rotativo detecta el borde delantero del producto y establece un seguimiento de posición preciso en relación con la velocidad de la cinta transportadora.
● Ejecución de la señal de E/S: Si el envase está fuera de especificación, el controlador principal emite una señal digital de 24 V CC a través de los bornes de E/S designados para activar la electroválvula o el servoaccionamiento.
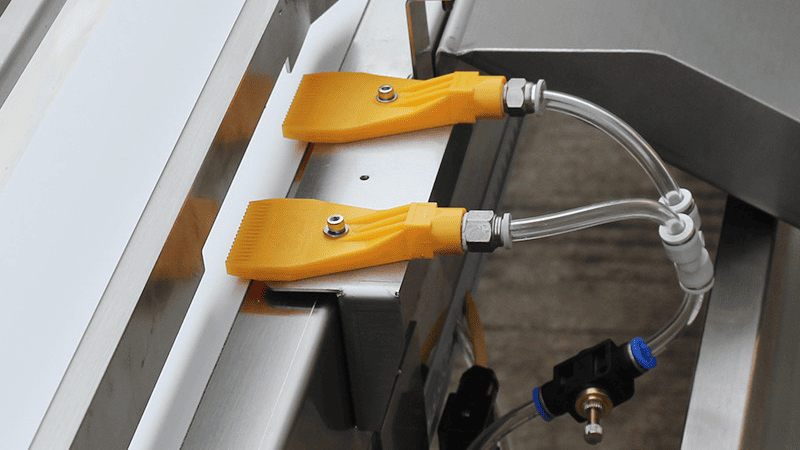
● Desviación mecánica: El actuador físico —un empujador neumático, una boquilla de chorro de aire, una cinta abatible o un brazo basculante— se acciona y desvía el producto defectuoso hacia un contenedor con cerradura o una cinta transportadora secundaria dedicada.
Cuando se produce un error de rechazo, suele corresponder a uno de dos modos de fallo bien diferenciados: inacción total (sin movimiento de rechazo) o anomalías operativas (rechazo fuera de tiempo, rechazos falsos o desviación física incompleta). A continuación analizamos ambos modos con todo detalle.
3. Modo de fallo 1: inacción total del rechazo (sin movimiento)
Cuando un producto fuera de tolerancia activa una luz roja o una alarma en pantalla en el panel de control, pero el rechazador mecánico permanece completamente inmóvil, la avería se encuentra en la transmisión de la señal, el accionamiento eléctrico o el suministro eléctrico básico.
Paso 1: verificar el mapeo de señales de E/S y la configuración de puertos
Las básculas de control dinámicas modernas incorporan canales de E/S programables que permiten asignar distintas acciones de rechazo a productos con peso inferior, peso superior o contaminación por metales. Tras actualizaciones rutinarias del sistema o cambios de receta, una causa frecuente es el mapeo incorrecto de los puertos de E/S. Acceda al menú de diagnóstico del controlador y compruebe que la rutina de rechazo activa esté correctamente asignada al borne de salida física conectado a la electroválvula.
Paso 2: realizar diagnósticos manuales de E/S & pruebas de tensión
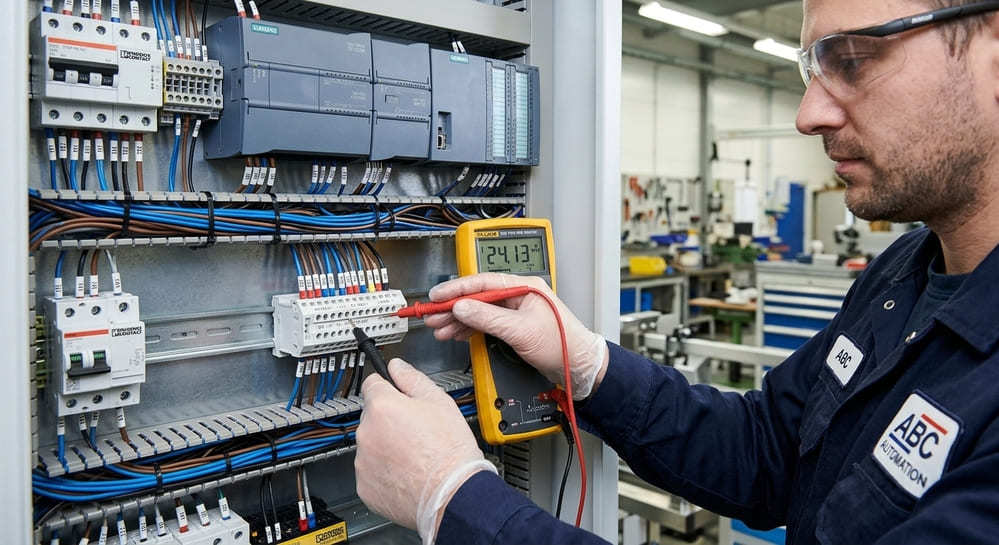
Acceda a la interfaz de prueba de hardware en la HMI de la máquina. Active manualmente el bit de salida de rechazo mientras observa el LED de salida física del controlador y mide la tensión en los bornes de salida con un multímetro digital calibrado. En condiciones normales, el borne debe suministrar 24 V CC estables (±10 %). Si el LED se enciende pero no hay tensión en el arnés de la electroválvula, compruebe si hay fusibles fundidos, arneses de cableado dañados o tornillos de borne flojos.
Paso 3: inspeccionar la integridad de la bobina de la electroválvula
Si los 24 V CC llegan al conector de la electroválvula pero la válvula neumática no conmuta, compruebe la continuidad eléctrica de la bobina. El funcionamiento continuo a alto número de ciclos en entornos de planta húmedos o polvorientos puede provocar el quemado de la bobina o el agarrotamiento interno del émbolo. La resistencia medida en los terminales de la bobina debe coincidir con los ohmios especificados de fábrica; un circuito abierto indica una bobina quemada que debe sustituirse de inmediato.
4. Modo de fallo 2: rechazo anómalo, desincronización y desviación parcial
Un problema mucho más insidioso aparece cuando el mecanismo de rechazo se acciona, pero no consigue retirar de la línea el producto no conforme —o, peor aún, derriba por accidente envases correctos de la cinta—. Este comportamiento apunta a defectos mecánicos, neumáticos o de sincronización temporal.
Factor A: presión de alimentación neumática y calidad del aire
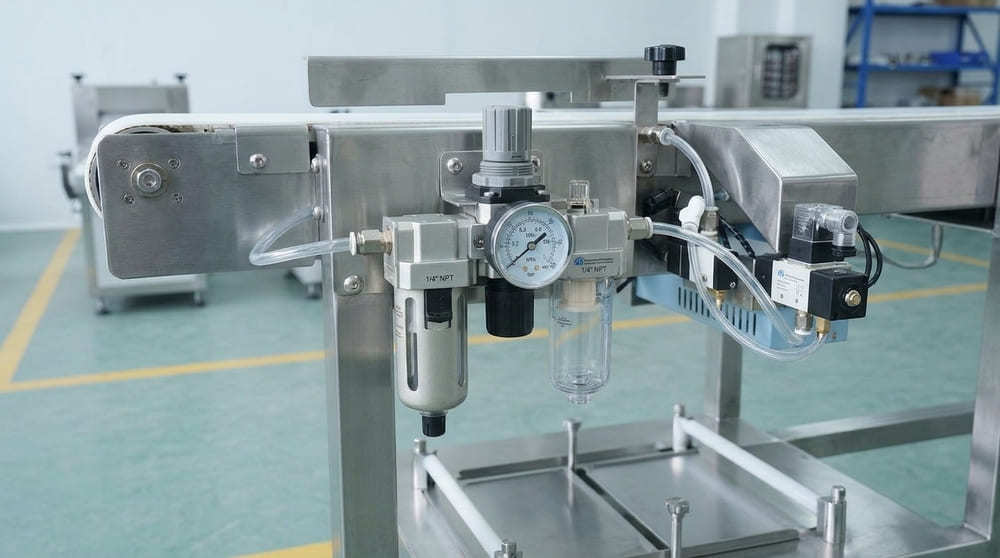
Los empujadores neumáticos, las boquillas de chorro de aire y los rechazadores de trampilla abatible requieren aire comprimido limpio, seco y regulado. Si la presión de trabajo cae por debajo de 0,4 a 0,6 MPa (4 a 6 bar), la respuesta mecánica se vuelve lenta e impide que el actuador se extienda por completo antes de que pase el envase a alta velocidad. Además, la humedad o las partículas presentes en el aire de planta sin filtrar provocan corrosión interna y agarrotamiento de la corredera en las válvulas neumáticas distribuidoras.
Factor B: calibración del retardo y la duración del rechazo
Los sistemas automáticos de inspección de peso dependen de dos parámetros temporales críticos: el tiempo de retardo de rechazo (intervalo entre la detección del producto por la célula fotoeléctrica y el accionamiento del actuador) y la duración de mantenimiento/pulso de rechazo (tiempo que el actuador permanece extendido). Si cambia la velocidad de la cinta o se produce deslizamiento sin compensación de velocidad, los ajustes de retardo estáticos provocan golpes fuera de tiempo. Asegúrese de que la velocidad de línea esté sincronizada con precisión mediante la realimentación del encoder.
Factor C: posicionamiento del sensor fotoeléctrico y separación entre productos
Si los envases llegan a la cinta de pesaje demasiado juntos, la carrera de rechazo prevista para un envase con peso incorrecto golpeará el borde posterior de un envase correcto anterior o el borde delantero del siguiente. Mantener un paso de envase adecuado y garantizar que los sensores fotoeléctricos estén libres de polvo y de interferencias por reflexión ambiental resulta esencial para una precisión continua.
5. Lista de mantenimiento preventivo para la máxima fiabilidad de la báscula de control
Para eliminar paradas imprevistas y garantizar una fiabilidad de rechazo del 100 %, los equipos de mantenimiento deben aplicar una lista rutinaria de comprobaciones preventivas en turnos diarios, semanales y mensuales:
| Frecuencia | Punto de inspección | Acción requerida | ||
Diario (por turno) | Suministro de aire neumático & células fotoeléctricas | Verificar presión de entrada >= 0,5 MPa; drenar el separador de agua; limpiar las lentes ópticas con un paño suave sin pelusa. | ||
| Semanal | Prueba de la electroválvula & del mecanismo de rechazo | Ejecutar la prueba manual de diagnóstico de E/S; inspeccionar el desgaste de las almohadillas del empujador, los pivotes y las boquillas de chorro de aire. | ||
| Mensual | Alineación de la cinta & seguimiento del encoder | Comprobar la tensión de la cinta, su centrado y el desgaste de la polea motriz para garantizar una desviación de velocidad nula. | ||
| Trimestral | Auditoría completa & pruebas de validación | Pasar pesas patrón certificadas por la cinta de pesaje a plena velocidad de línea para validar una ejecución de rechazo del 100 %. | ||
6. Diseñado para el control de calidad de cero defectos: la ventaja de SameGram
En SameGram diseñamos soluciones de pesaje dinámico e inspección de productos capaces de soportar los entornos de producción industrial más exigentes. Como fabricante líder especializado en básculas de control dinámicas, etiquetadoras de peso y precio, pesadoras combinadas y detectores de metales de caída por gravedad, SameGram integra software de autodiagnóstico avanzado y hardware de uso intensivo en todos sus sistemas.
Nuestras básculas de control dinámicas incorporan algoritmos inteligentes de autoaprendizaje, monitorización de la presión neumática en tiempo real, procesamiento DSP de alta velocidad y sensores de confirmación de rechazo a prueba de fallos que detienen automáticamente la cinta si se detecta un envase defectuoso que no llega a rechazarse. Esto evita que los envases con peso fuera de tolerancia atraviesen nunca sus barreras de calidad.
La calidad, el cumplimiento normativo y las normas internacionales de seguridad constituyen la base de la ingeniería de SameGram. Nuestros equipos cuentan con rigurosas certificaciones internacionales que garantizan una integración plenamente conforme en plantas automatizadas de todo el mundo. Puede consultar directamente nuestra documentación técnica de cumplimiento verificada y nuestros certificados internacionales:
Tanto si necesita actualizar una línea de envasado existente, implantar la verificación de peso a alta velocidad o personalizar un sistema combinado de detector de metales y báscula de control, SameGram ofrece asistencia técnica integral, soluciones a medida y un servicio técnico de respuesta rápida. Descubra toda nuestra gama de equipos de inspección automatizada en nuestro Centro de Soluciones y Aplicaciones Industriales para encontrar la configuración exacta para su línea de producción.
AUTOR & PERSPECTIVAS DEL SECTOR
Autor: Tony, fundador & director de tecnología de SameGram
«En SameGram, toda innovación empieza por escuchar: a las máquinas, a los datos y, sobre todo, a nuestros clientes.»
Sobre el autor: Tony dirige el diseño de producto, la ingeniería de I+D y la innovación técnica en SameGram. Con más de dos décadas de experiencia en automatización industrial, se especializa en sistemas de pesaje dinámico de alta velocidad, filtrado digital de señales DSP e integración del control de calidad automatizado para empresas manufactureras de todo el mundo.
Básculas de control dinámicas más vendidas
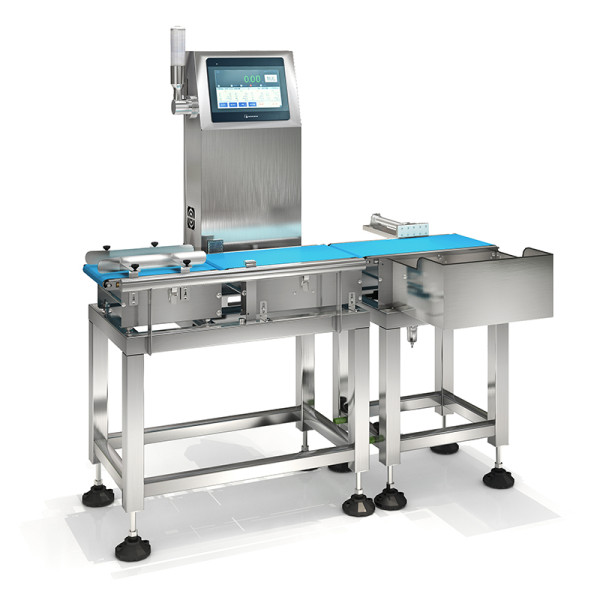
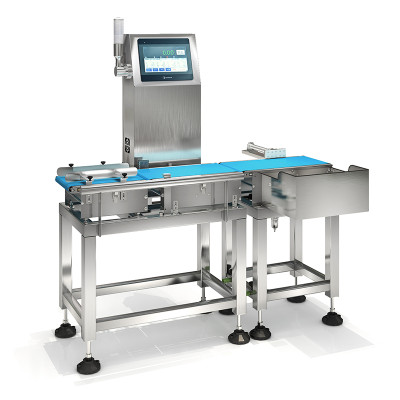
La SCF-4523L3 es una báscula de control de alimentos higiénica con alta precisión y alta velocidad para la industria alimentaria, fácil de integrar.

La SC1-H-3512L1 es una báscula de control de alta precisión diseñada para líneas de producción con necesidades de alta precisión, como las de la industria farmacéutica, etc.
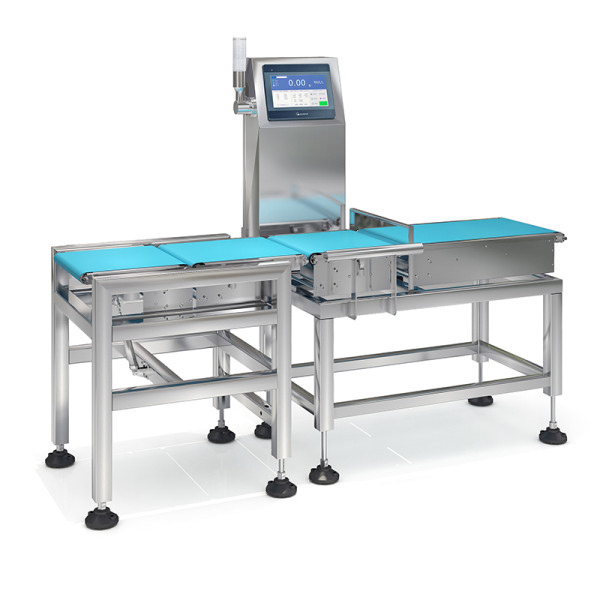
La SC1-5040L5 es una báscula de control de alta velocidad, económica y dinámica, ideal para la verificación de peso en línea con precisión y fiabilidad.
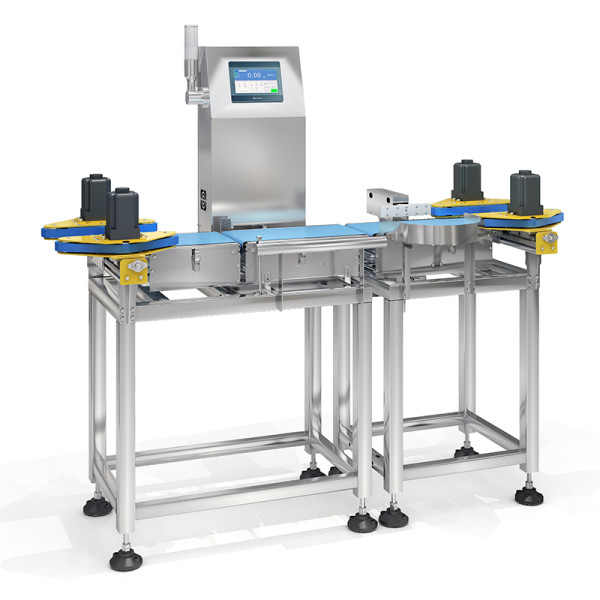
SC-C es una báscula de control de latas diseñada para latas, frascos y botellas, que constituye una báscula de control en línea fiable para la línea de producción.

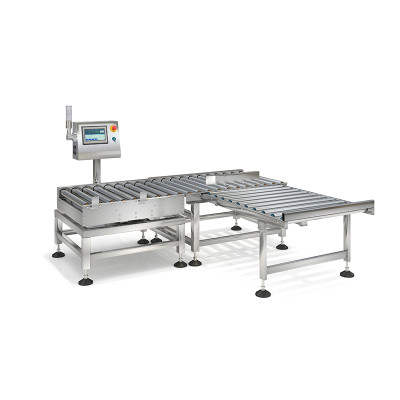
La SC3-8050L30 es una báscula de control dinámica de alta capacidad para paquetes de hasta 30 kg. Esta máquina es muy económica y de uso generalizado.